Jak ustawić pistolet do malowania proszkowego bez błędów
Zacieki przy krawędzi, suchy natrysk w środku arkusza, pomarańczowa skórka zamiast gładkiej powierzchni proszkowej - te trzy defekty kosztują warsztat najwięcej czasu i materiału, a wszystkie mają jedną wspólną przyczynę: źle ustawiony pistolet do malowania proszkowego. Poniżej znajdziesz procedurę, która w praktyce skraca dochodzenie do poprawnych parametrów z dwóch godzin do około piętnastu minut, a przy okazji pozwala zrozumieć, dlaczego każde pokrętło działa w określonym zakresie, a nie „na oko”.
- Dobór dyszy i ciśnienia powietrza w pistolecie proszkowym
- Najczęstsze błędy przy regulacji pistoletu proszkowego
- Czyszczenie i konserwacja pistoletu do malowania proszkowego
- Kubki, pojemniki i systemy podawania proszku
- HVLP, RP i LVLP - kiedy który system ma sens
- Kontrola jakości i utylizacja odpadów proszkowych
Dobór dyszy i ciśnienia powietrza w pistolecie proszkowym
Pierwszą decyzję podejmujesz jeszcze przed włączeniem kabiny - to średnica dyszy, czyli otworu, przez który opuszczany proszek trafia w strumień powietrza nośnego. Zbyt wąski kanał daje suchy natrysk i efekt piaskowania, bo cząsteczki nie mają wystarczającej energii, by osadzić się i spaść. Zbyt szeroki otwór powoduje z kolei tzw. „mokry” proszek, czyli grudki, które zanim dolecą do detalu, zderzają się ze sobą w powietrzu i tracą ładunek elektrostatyczny. Średnice dysz do malowania proszkowego mieszczą się najczęściej w przedziale 1,0-2,2 mm, a ich dobór zależy od geometrii malowanego elementu oraz rodzaju proszku.
Dla drobnych profili, kratownic i elementów o ostrych krawędziach sprawdza się dysza 1,0-1,2 mm, bo wąski stożek pozwala precyzyjnie pokryć narożniki bez osadzania nadmiaru materiału na płaskich powierzchniach. Średnie detale, takie jak obudowy maszyn, profile zamknięte czy felgi, lakieruje się dyszą 1,4-1,6 mm, czyli uniwersalnym standardem warsztatowym. Duże płaszczyzny - boki szaf, blachy karoserii - wymagają dyszy 1,8-2,2 mm, ponieważ szeroki wachlarz pokrywa większą powierzchnię przy jednym przejściu i skraca czas cyklu.
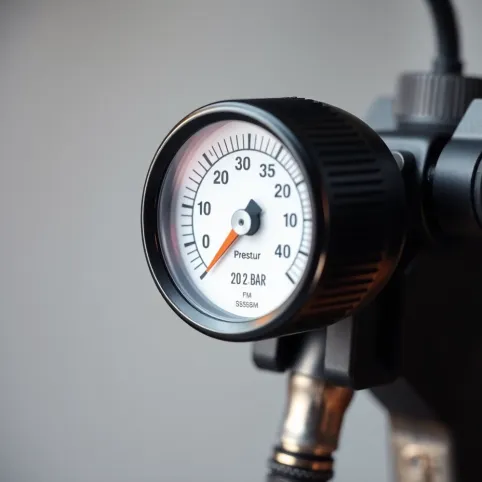
Ciśnienie powietrza nośnego reguluje się pokrętłem przy rękojeści pistoletu, a jego wartość kontroluje się manometrem wbudowanym w trójnik lub w filtr wodny. Dla technologii HVLP (wysoka objętość, niskie ciśnienie) zakres roboczy wynosi 0,5-0,7 bar na wyjściu z dyszy, choć manometr przy rękojeści pokaże zwykle 2,0-2,5 bar po stronie zasilania. System RP (reduced pressure, ciśnienie zredukowane) pracuje przy 1,2-1,5 bar na wejściu i daje wąski strumień o wyższej prędkości, co przyspiesza pracę, ale wymaga wprawy, bo łatwiej o zacieki.
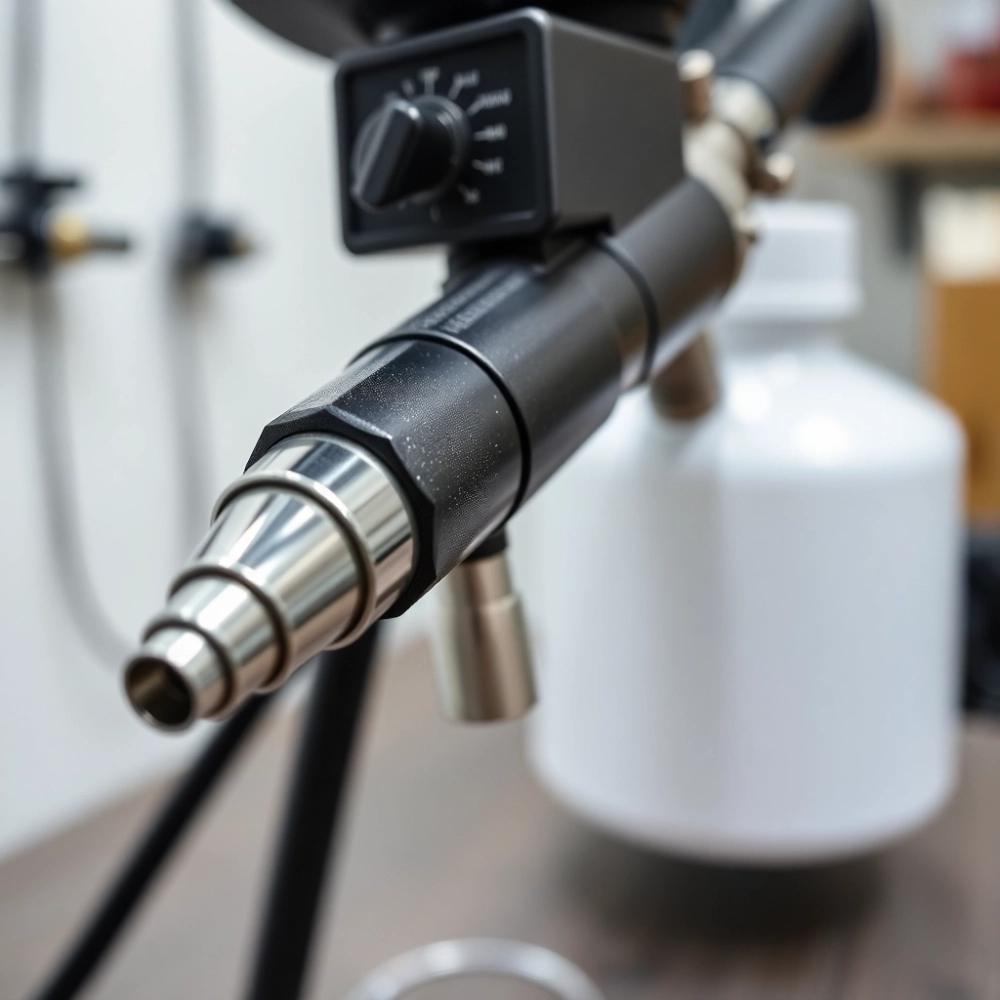
Wartość kąta natrysku - szerokość wachlarza - steruje się bocznym pokrętłem na korpusie pistoletu, a nie pokrętłem ciśnienia, jak często błędnie zakładają początkujący operatorzy. Pełna elipsa sprawdza się przy blendowaniu przechodów i wygładzaniu struktury, natomiast okrągły strumień kieruje się w narożniki, profile zamknięte i miejsca trudno dostępne. Kluczowy insight, którego nie ma w wielu instrukcjach: najpierw otwiera się zawór powietrza, dopiero potem iglica proszku, więc suchy test pistoletu bez proszku jest możliwy i to właśnie na nim ustala się kształt wachlarza bez strat materiału.
| Zastosowanie | Średnica dyszy | Ciśnienie HVLP (wejście) | Ciśnienie RP (wejście) | Odległość natrysku |
|---|---|---|---|---|
| Przedmuchiwanie profili | 0,8-1,0 mm | 1,5 bar | 0,8 bar | 15-20 cm |
| Zaprawki mini | 1,0 mm | 1,7 bar | 0,9 bar | 10-15 cm |
| Mokre w mokre (warstwa bazowa) | 1,3-1,5 mm | 2,0 bar | 1,2 bar | 15-18 cm |
| Grunt proszkowy | 1,3-1,5 mm | 2,0 bar | 1,2 bar | 15-18 cm |
| Akryle proszkowe (clearcoat) | 1,4-1,6 mm | 2,2 bar | 1,3 bar | 18-20 cm |
| Podkład wypełniający | 1,8-2,2 mm | 2,5 bar | 1,4 bar | 20-25 cm |
| Szpachla natryskowa | 2,5-3,0 mm | 2,8 bar | 1,5 bar | 25-30 cm |
Ostatni parametr w tej sekcji to odległość pistoletu od detalu, która ma fizyczne uzasadnienie: pole elektrostatyczne generowane przez elektrodę pistoletu (zwykle -30 do -70 kV) słabnie proporcjonalnie do kwadratu odległości. Dlatego zbyt daleko trzymany pistolet oznacza mniejszą przyczepność proszku do detalu i konieczność grubszej warstwy, a zbyt blisko - przeskoki iskrowe i charakterystyczne „królicze uszy” na krawędziach. Optymalna odległość dla technologii korona wynosi 15-20 cm, dla tribo (tam, gdzie proszek ładuje się przez tarcie) można ją zwiększyć do 20-25 cm.
Najczęstsze błędy przy regulacji pistoletu proszkowego
Suchy natrysk - szorstka, matowa powierzchnia, proszek odpada od detalu przy lekkim dotyku - ma najczęściej dwie przyczyny: zbyt niskie ciśnienie powietrza nośnego lub zbyt mały wypływ proszku z dyszy. Mechanizm jest prosty: przy niskim ciśnieniu cząsteczki lecą zbyt wolno, by pokonać opór powietrza, więc większość z nich opada na podłogę kabiny zanim w ogóle dotrze do naelektryzowanego detalu. Rozwiązanie: podnieś ciśnienie o 0,2-0,3 bar i jednocześnie otwórz iglicę materiału o jeden obrót.
Pomarańczowa skórka, czyli nierówna struktura powierzchni widoczna już po wypaleniu, wynika zwykle z trzech przyczyn działających jednocześnie lub naprzemiennie: zbyt duża odległość pistoletu, za niskie napięcie elektrostatyczne albo niewłaściwa lepkość proszku (przy systemach hybrydowych). Cząsteczki proszku, które docierają do metalu zbyt późno lub zbyt wolno, nie rozkładają się równomiernie, lecz tworzą wyraźne gruzły. Kiedy wypalanie je zespoli, struktura zostaje trwale „zamrożona”. Poprawka: skróć odległość do 15 cm, zwiększ napięcie elektrody do -60 kV i sprawdź, czy proszek nie był przechowywany w zbyt wilgotnym pomieszczeniu.
Zacieki przy dolnej krawędzi elementu to klasyczny objaw zbyt grubej warstwy proszku, ale wbrew intuicji często nie chodzi o ilość materiału w jednym przejściu, lecz o zbyt wolne prowadzenie pistoletu. Operator zatrzymuje się na chwilę nad dolną krawędzią, by „dobić” pokrycie, i w tym momencie warstwa staje się zbyt gruba, by pole elektrostatyczne utrzymało ją na pionowej powierzchni. Zasada, którą stosują doświadczeni lakiernicy: dwa przejścia z odpowietrzeniem zamiast jednego grubego. Każde przejście to warstwa 60-80 μm, a odpowietrzenie (flash-off) trwa 30-60 sekund w temperaturze pokojowej.
Kolejny błąd warsztatowy to ignorowanie wpływu temperatury i wilgotności powietrza na parametry pistoletu. Zasada fizyczna jest następująca: ciepłe, suche powietrze niesie ładunek elektrostatyczny znacznie lepiej niż chłodne i wilgotne, bo para wodna jonizuje się i częściowo rozładowuje proszek w locie. Dlatego warsztaty z niewłaściwie przygotowanym sprężonym powietrzem (brak osuszacza chłodniczego lub adsorpcyjnego) notują sezonowe wahania jakości powłoki. Rozwiązanie systemowe: osuszacz sprężonego powietrza montowany za sprężarką, punkt rosy poniżej +3°C.
| Objaw defektu | Najczęstsza przyczyna | Szybka poprawka |
|---|---|---|
| Suchy natrysk, proszek odpada | Za niskie ciśnienie lub zamknięta iglica | +0,3 bar, otwórz iglicę o 1 obrót |
| Pomarańczowa skórka | Za daleko lub za niskie napięcie | 15 cm odległości, -60 kV |
| Zacieki na krawędziach | Jedna gruba warstwa | 2× cieńsze warstwy + flash-off |
| Królicze uszy (pinholes) | Za blisko lub za wysokie napięcie | 18 cm odległości, -50 kV |
| Kolory nierównomierne | Zła wilgotność proszku | Sprawdź osuszacz, regeneruj proszek |
| Mgła w kabinie | Za wysokie ciśnienie powietrza | Obniż do 2,0 bar (HVLP) |
Ostatni, niedoceniany błąd to brak kontroli uziemienia detalu. Malowany element musi być połączony z szyną uziemiającą przewodem o rezystancji poniżej 1 MΩ, bo w przeciwnym razie ładunek elektrostatyczny odprowadzany z pistoletu nie zamyka obwodu i nie przyciąga proszku. W praktyce oznacza to czyszczenie haków zawieszenia co kilka detali, bo nagromadzony proszek działa jak izolator i stopniowo „zabija” przyczepność. Warto też kontrolować, czy hak nie jest powleczony teflonem ani nie jest zawieszony na łańcuchu z zbyt wieloma ogniwami, bo każde zwiększa rezystancję.
Czyszczenie i konserwacja pistoletu do malowania proszkowego
Czyszczenie pistoletu proszkowego różni się zasadniczo od mycia pistoletu natryskowego do lakierów mokrych, bo nie używa się rozpuszczalników w tradycyjnym sensie. Proszek jest materiałem sypkim, więc procedura opiera się na wydmuchiwaniu, szczotkowaniu mechanicznym i okresowej regeneracji elementów eksploatacyjnych. Stożkowa końcówka nadmuchowa wbudowana w większość nowoczesnych pistoletów pozwala wydmuchać resztki proszku z kanału powietrznego w ciągu kilku sekund, bez konieczności demontażu.
Po każdej zmianie koloru proszku operator powinien przedmuchać pistolet suchym powietrzem o ciśnieniu roboczym, trzymając końcówkę skierowaną w dół, by nie wpychać pyłu do wnętrza korpusu. Szczotki używane do czyszczenia muszą być nieinwazyjne - miękkie włosie syntetyczne lub specjalne igły czyszczące o średnicy mniejszej niż kanał powietrzny. Twardy drut metalowy drapie powierzchnię dyszy i zmienia geometrię strumienia, co w praktyce objawia się zniekształconym wachlarzem po kilku tygodniach pracy.
Iglica proszku, iglica powietrzna i dysza to trzy elementy eksploatacyjne podlegające naturalnemu zużyciu, nawet przy poprawnej obsłudze. Kontrolę wzrokową wykonuje się pod lupą lub mikroskopem warsztatowym co tydzień, szukając rys, wgnieceń i śladów korozji elektrochemicznej. Wymiana w zestawie - iglica, dysza, uszczelki - jest tańsza niż pojedyncze naprawy i gwarantuje powtarzalność parametrów. Producenci zalecają wymianę uszczelek po każdym dniu intensywnej pracy, bo nawet mikroskopijne nieszczelności powodują spadek ciśnienia w układzie i zaburzają wachlarz.
Tryb codzienny
Przedmuchaj pistolet suchym powietrzem po każdej zmianie koloru, skontroluj wizualnie dyszę i iglicę pod kątem osadów, sprawdź szczelność połączenia węży, przetrzyj korpus suchą ściereczką antystatyczną.
Tryb tygodniowy
Zdemontuj dyszę i iglicę, oczyść kanały miękką szczotką, sprawdź uszczelki, skontroluj rezystancję elektrody miernikiem (norma poniżej 100 MΩ), wyczyść filtr powietrza, przepłucz zbiornik proszku.
Uwaga: nie wlewaj żadnych rozpuszczalników organicznych do kanału powietrznego pistoletu proszkowego - resztkowa ciecz zmienia właściwości dielektryczne proszku i powoduje wyładowania iskrowe przy elektrodzie, co w ekstremalnych przypadkach prowadzi do zapłonu pyłu w kabinie. Do czyszczenia używa się wyłącznie suchego sprężonego powietrza i szczotek mechanicznych.
Wentylacja kabiny proszkowej to nie kwestia komfortu, lecz bezpieczeństwa i jakości jednocześnie. Granica wybuchowości pyłu proszkowego wynosi około 20-50 g/m³, a typowa kabina generuje w czasie pracy stężenia rzędu 10-30 g/m³, co oznacza, że bez sprawnej wentylacji z filtrem cyklonowym ryzyko zapłonu jest realne. Wymiana filtrów wstępnych co tydzień i filtrów HEPA co kwartał to absolutne minimum, a operator musi pracować w masce z filtrem cząstek stałych klasy FFP3, nie klasy FFP2, jak czasem sugerują tańsze instrukcje.
Kompresor zasilający pistolet musi dostarczać powietrze w ilości wystarczającej do podtrzymania ciśnienia roboczego przez cały czas natrysku. Zapotrzebowanie pistoletu proszkowego to zwykle 150-250 l/min przy ciśnieniu roboczym, a zbiornik sprężarki powinien mieć pojemność co najmniej 50 litrów, by nie dochodziło do cyklicznych spadków ciśnienia. Wzór jest prosty: pobór pistoletu × czas natrysku < pojemność zbiornika × (ciśnienie maksymalne - ciśnienie minimalne sprężarki). Jeśli wynik wychodzi ujemny, sprężarka nie nadąży i jakość powłoki spadnie.
Kubki, pojemniki i systemy podawania proszku
Zasobnik na proszek wpływa bezpośrednio na stabilność strumienia i wyrównanie podawania. Kubek na pistolecie (pojemność 0,5-1 litra) sprawdza się przy zaprawkach, retuszach i pracy z wieloma kolorami w krótkich seriach. Większe pojemniki podwieszane pod pistoletem (2-5 litrów) stosuje się w produkcji seryjnej jednego koloru, gdzie szybkość wymiany detali jest ważniejsza niż elastyczność. Pompy fluidyzacyjne z zbiornikami 20-60 litrów obsługują linie produkcyjne lakierujące kontenery, autobusy lub ciągi profili aluminiowych.
Fluidyzacja proszku w zbiorniku to proces, w którym sprężone powietrze przepływa przez porowate dno zbiornika i wprawia proszek w stan quasi-cieczy, z lepkością porównywalną do gęstego miodu. Dzięki temu proszek płynie równomiernie do węża podającego i dalej do pistoletu, bez mostkowania i grudek. Zbyt słaba fluidyzacja objawia się pulsacyjnym strumieniem, zbyt silna - pęcherzykami powietrza w proszku i niestabilnym wachlarzem. Czas fluidyzacji przed rozpoczęciem pracy wynosi zwykle 10-15 minut, a ciśnienie fluidyzacji mieści się w przedziale 0,3-0,6 bar.
HVLP, RP i LVLP - kiedy który system ma sens
Technologia HVLP (High Volume Low Pressure) zużywa dużo powietrza - od 280 l/min w górę - ale ogranicza ciśnienie na wyjściu z dyszy do maksymalnie 0,7 bar, dzięki czemu transfer proszku na detal sięga 65-75 %. To rozwiązanie pierwszego wyboru tam, gdzie liczy się oszczędność materiału i niska emisja mgły, czyli w warsztatach rzemieślniczych i zakładach z ograniczoną wentylacją. Wymaga jednak wydajnego kompresora i grubych węży zasilających, bo przy zbyt małej średnicy węża spadki ciśnienia są znaczące.
System RP (Reduced Pressure) pracuje przy ciśnieniu wyjściowym 1,0-1,4 bar, zużywa mniej powietrza (zwykle 200-250 l/min) i daje węższy, szybszy strumień. Sprawdza się przy produkcji seryjnej, gdzie liczy się tempo, oraz przy malowaniu profili o złożonej geometrii, gdzie trzeba kontrolować wachlarz punkt po punkcie. Minusem jest niższy transfer, rzędu 55-65 %, oraz większa emisja mgły, co wymaga lepszej wentylacji kabiny.
| Parametr | HVLP | RP | LVLP |
|---|---|---|---|
| Ciśnienie wyjściowe | ≤ 0,7 bar | 1,0-1,4 bar | 0,4-0,6 bar |
| Zużycie powietrza | 280-400 l/min | 200-280 l/min | 120-180 l/min |
| Transfer proszku | 65-75 % | 55-65 % | 50-60 % |
| Tempo pracy | średnie | szybkie | wolne |
| Wymagany kompresor | wydajny (duży zbiornik) | średni | mały |
| Najlepsze zastosowanie | Warsztaty, małe serie | Produkcja seryjna | Małe kompresory, zaprawki |
LVLP (Low Volume Low Pressure) to odpowiedź na ograniczenia małych sprężarek warsztatowych - pobiera jedynie 120-180 l/min, więc wystarczy kompresor o zbiorniku 25-50 litrów. Ceną za niskie zużycie powietrza jest wolniejsze tempo pracy i niższy transfer, co rekompensuje się oszczędnością na sprzęcie i łatwością instalacji. To system wybierany przez mobilnych lakierników i małe warsztaty detailingowe, gdzie nie opłaca się inwestować w dużą sprężarkę stacjonarną.
Kontrola jakości i utylizacja odpadów proszkowych
Grubość warstwy proszkowej mierzy się sondą magnetyczną lub prądową po wypaleniu, na wychłodzonej powłoce. Norma dla zastosowań zewnętrznych to 60-80 μm, dla elementów narażonych na agresję chemiczną 80-120 μm. Wartości poniżej 50 μm oznaczają niedostateczną ochronę antykorozyjną, a powyżej 150 μm - ryzyko spękań i utraty elastyczności, szczególnie na krawędziach i w narożnikach. Kalibrację sondy sprawdza się raz na kwartał na wzorcach folii o znanej grubości.
Proszek, który opadł na dno kabiny lub został zebrany z cyklonu, nadaje się do regeneracji pod warunkiem, że nie został zanieczyszczony innym kolorem ani wilgocią. Regeneracja polega na przesianiu przez sito o oczku 100-150 μm i ponownym fluidyzowaniu w zbiorniku. Producenci dopuszczają do 30 % domieszki proszku regenerowanego do świeżego bez zauważalnej różnicy w kolorze i połysku, powyżej tej granicy rośnie ryzyko różnic tonalnych między elementami z tej samej partii.
Z warsztatu: nigdy nie mieszaj proszku regenerowanego z nowym bez uprzedniego sprawdzenia wilgotności higrometrem. Wartość powyżej 0,5 % masy oznacza konieczność dosuszenia w suszarce w temperaturze 40°C przez dwie godziny, bo wilgotny proszek mostkuje się w zbiorniku i daje niejednorodny wachlarz, którego żadna regulacja pistoletu nie skoryguje.
Utylizacja odpadów proszkowych podlega przepisom dotyczącym odpadów niebezpiecznych, jeśli proszek zawiera pigmenty metaliczne (aluminium, cynk, mosiądz) lub utwardzacze izocyjanianowe. Klasyfikacja zgodna z katalogiem odpadów (grupa 07 02 99) wymaga przekazania materiału wyspecjalizowanej firmie posiadającej zezwolenie na transport odpadów niebezpiecznych. Warsztat musi prowadzić ewidencję masy wytworzonych odpadów i przechowywać karty przekazania przez pięć lat, a rozpuszczalniki zużyte do mycia narzędzi (o ile są używane poza pistoletem proszkowym) trafiają do osobnych, szczelnych pojemników oznakowanych symbolem zagrożenia.
Ostatnia warstwa kontroli to oględziny wizualne po wypaleniu: jednolitość koloru, brak kraterów, brak pęcherzy i zgodność z wzornikiem RAL lub NCS przy świetle D65 (norma PN-EN ISO 11664-2). Warsztaty pracujące na eksport do sektora automotive stosują też test przyczepności metodą siatki nacięć (cross-cut test, PN-EN ISO 2409) - wynik 0-1 oznacza powłokę o jakości eksportowej, 2 to minimum akceptowalne, a wynik 3 i gorszy wymaga korekty parametrów pistoletu i ponownego lakierowania.
Źródła danych i norm: karty techniczne producentów proszków (TDS), norma PN-EN ISO 8503 (przygotowanie podłoża), PN-EN ISO 11664-2 (warunki oględzin kolorystycznych), PN-EN ISO 2409 (test przyczepności), wytyczne producentów pistoletów proszkowych dotyczące transferu i ciśnień roboczych, katalog odpadów 07 02 99 dla pyłów proszkowych, karty bezpieczeństwa (SDS) stosowanych proszków.
Jeśli planujesz uruchomić linię proszkową lub zmodernizować istniejącą kabinę, zacznij od audytu sprężarki i wentylacji - to dwa elementy, których nie da się skompensować żadną regulacją pistoletu, a ich brak generuje defekty, z jakimi nie poradzi sobie nawet najlepiej wyregulowany sprzęt.